Vše o produktu
 Specifikace
 Recenze
 Informace


 Napište recenzi
 WhatsApp
 Viber

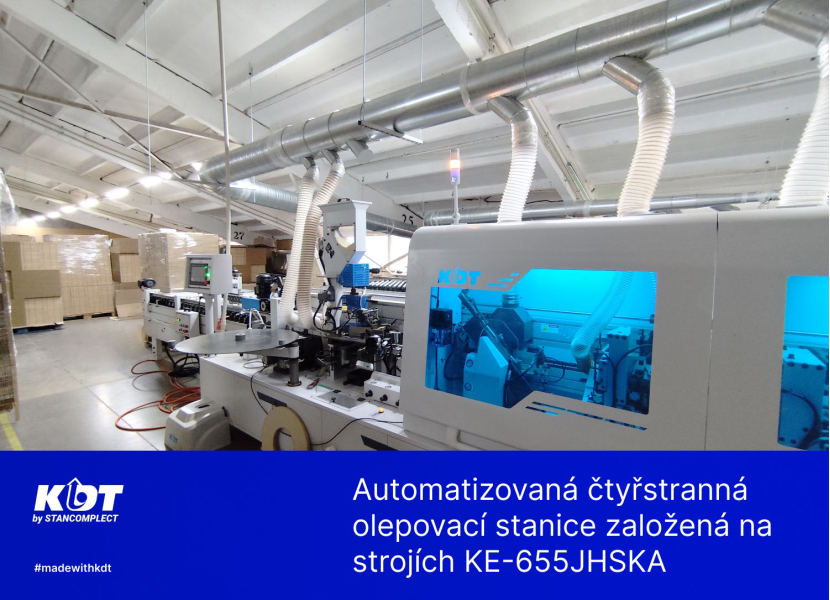
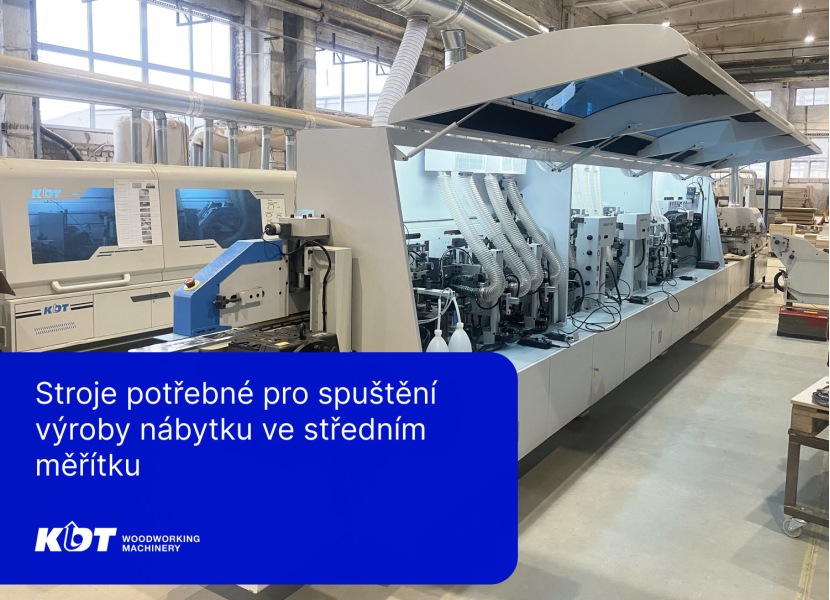
Automatická průchozí olepovačka hran KE-258 s horní lepicí vana na lepidlo EVA/PUR a pneumatickou rekonfigurací jednotek od KDT MACHINERY je určena pro současné lepení rovných hran nábytkových desek a přířezů syntetickým rolovacím materiálem.
- Předfrézovací jednotka.
- Přítlačná jednotka.
- Kapovací jednotka.
- Frézovací jednotka pro odstranění převisů.
- Rádiusové cidliny.
- Plošné cidliny.
- Lešticí jednotka.
- Stroj může pracovat 24 hodin denně bez zastavení.
- Rychlost posuvu až 12 m/min.
- Horní lepicí nádoba na lepidlo EVA/PUR s předtaveným lepidlem s automatickým pneumatickým plněním granulovaného lepidla ze speciální násypky.
- Automatický přechod na 2 různé tloušťky hran rychlým stisknutím odpovídajícího tlačítka na obrazovce ovládání stroje.
- Změna konfigurace jednotky pro koncové řezání mezi různými úhly zpracování 2° a 15° z ovládacího panelu.
- Automatické nastavení zvedání/spouštění přítlačného nosníku podle tloušťky obrobku.
- Možnost opracování obrobků po vrtacích operacích.
- Infračervená lampa pro ohřev čelní plochy obrobku.
- Dopravníkové podávání s kódovacím systémem.
- Počítadlo hran.
- Vyztužený dopravník.
- 3 přítlačných válců se škrabkami.
- Pneumatický mechanismus pro odstraňování stíracích třísek z obrobku.
- Ovládací panel "Dotyková obrazovka".
- Zabudované ovládání waypointů pro bezkontaktní ovládání procesních jednotek.
- Možnost programování technologických přestávek.
- Individuální frekvenční měnič pro každou pracovní jednotku.
- Osvětlení v ochranné kabině.
- Koncové spínače na dveřích v ochranné kabině.
- Tyč dávkovače zabraňuje poškození součástí stroje během provozu.
- Pneumatická clona na lepicím válečku zabraňuje jeho ušpinění.
- Všechny jednotky jsou vybaveny počítadly jemného doladění.
- Provedení dle norem CE.
- Stroj má dvě jednotky pro aplikaci kapalin:
- První jednotka pro nanášení separační kapaliny: pomocí 2 trysek před předfrézovací jednotkou (frézování) obrobku. To se provádí nanesením speciální separační kapaliny, aby se zbytky lepidla, které vytékají, nedostaly do kontaktu s obrobkem.
- Druhá jednotka pro nanášení leštící kapaliny: pomocí 2 trysek před leštící jednotkou. Jedná se o čisticí kapalinu. Hlavním úkolem je odstranit na začátku nanesené antiadhezivo (separační kapalina) a volné zbytky lepidla. A také dodat lesk hotové hraně dílu.
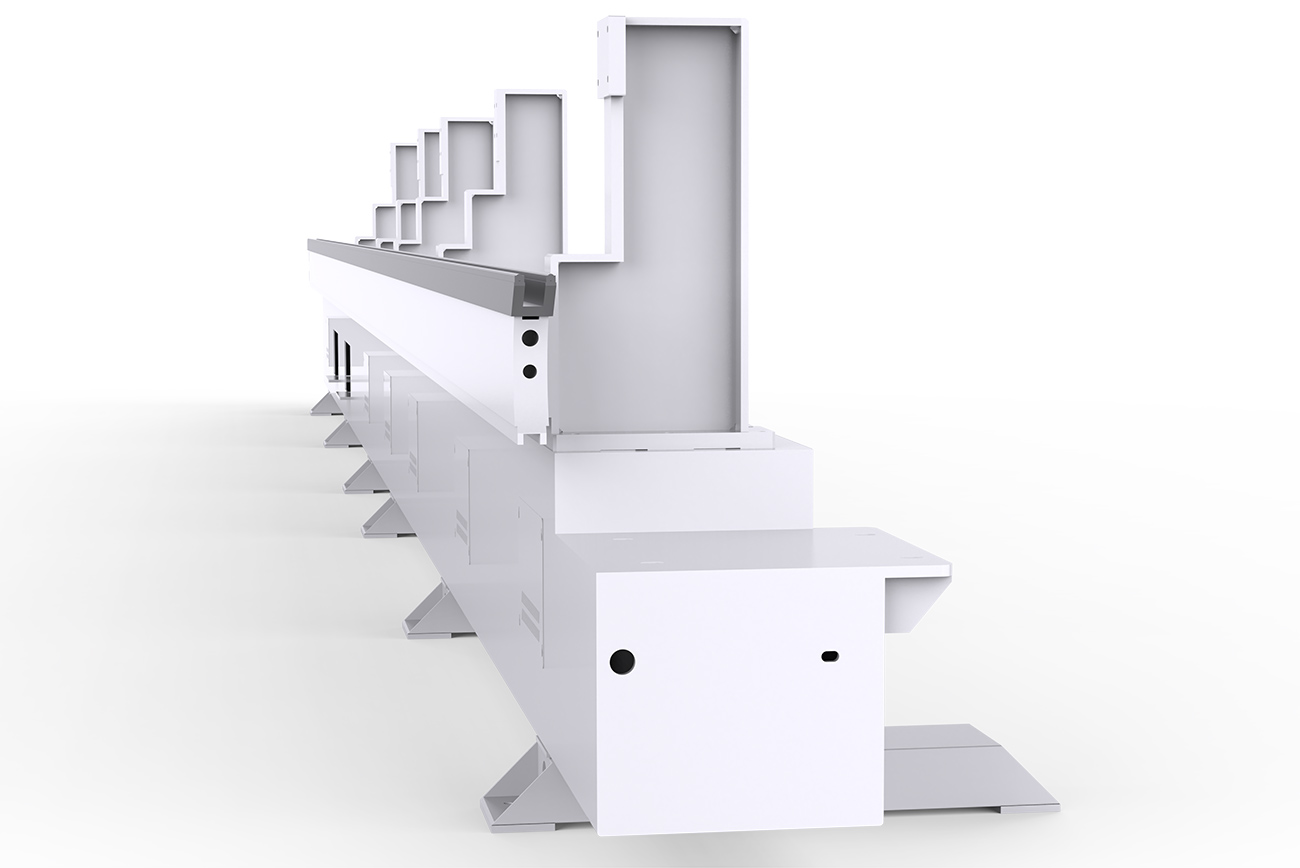
Rám olepovačky hran má podobu tuhého boxu s nezbytnými výztužnými žebry, což zaručuje přesné umístění všech jednotek po celou dobu provozu.

Stroj je ovládán pomocí speciálního dálkového ovladače vybaveného průmyslovým displejem se systémem „Touch screen“. Ikony zapnutí/vypnutí jednotek a sestav na displeji jsou intuitivní a nevyžadují speciální dovednosti pro ovládání stroje.
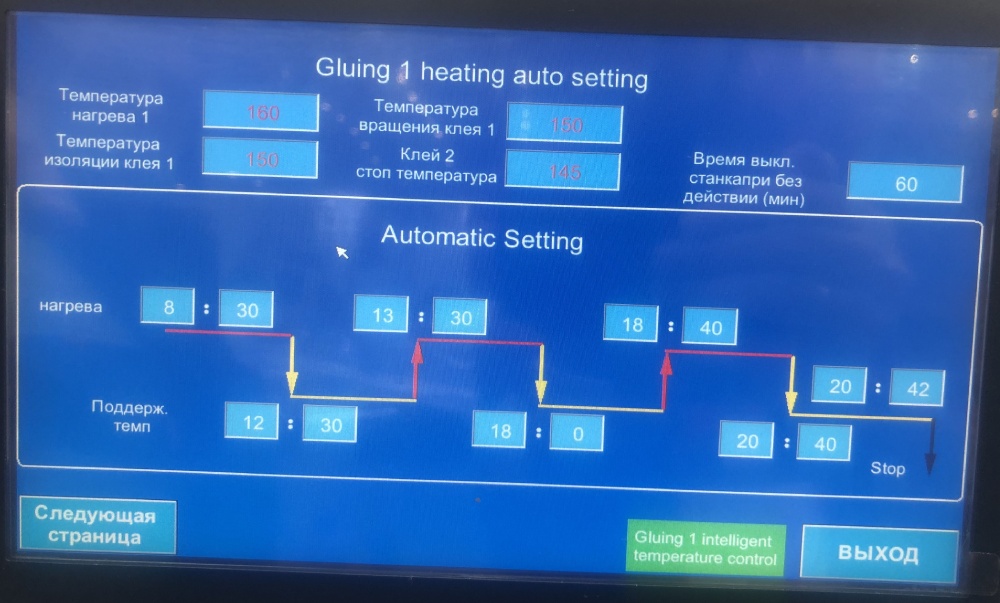
Možnost programování technologických přerušení ohřevu lepicí vany.
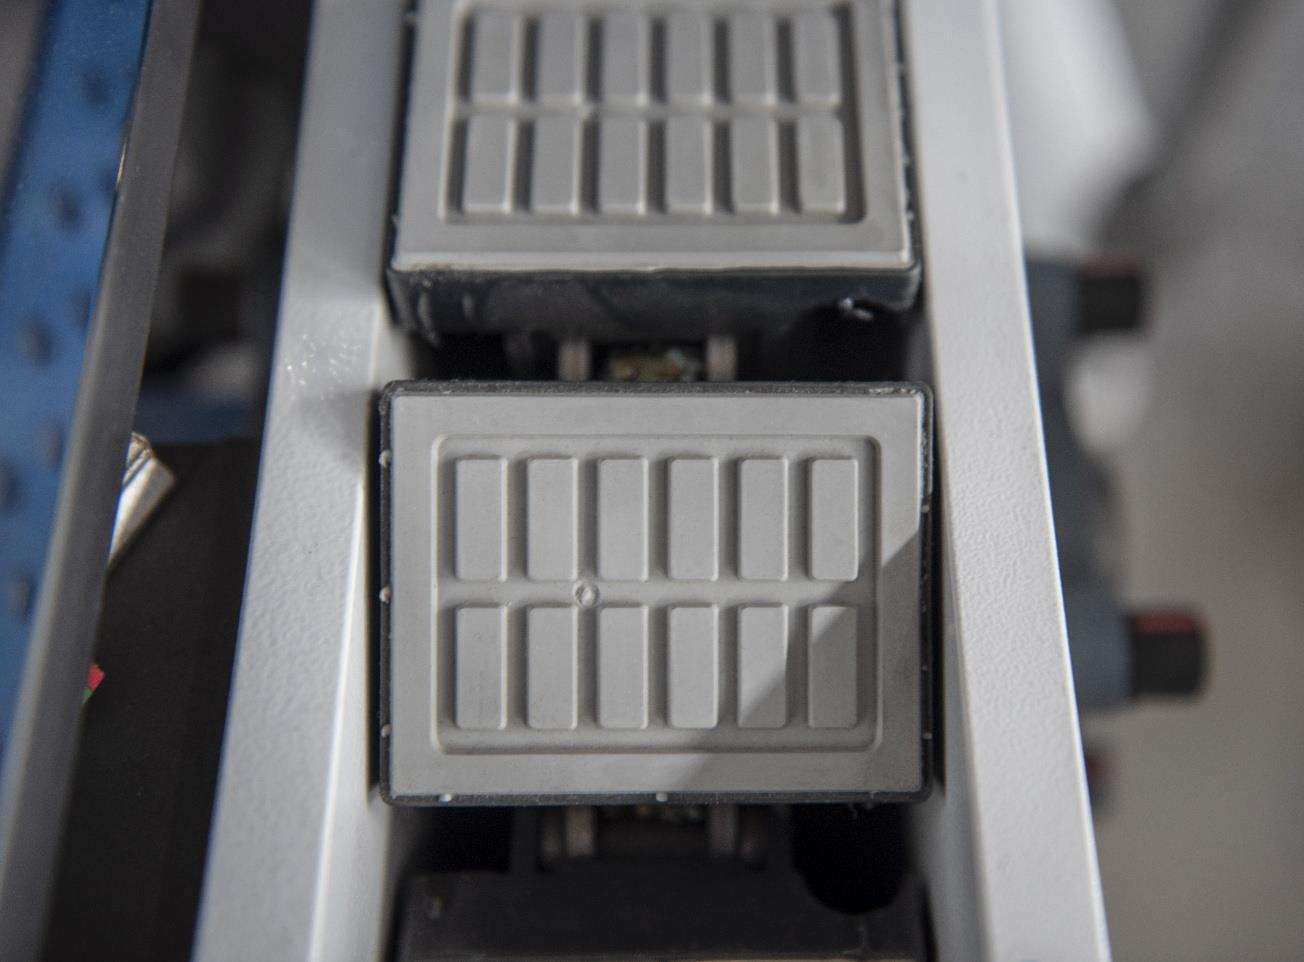
Zvýšená tloušťka stěn vodicích botek dopravníku až na 15 mm.
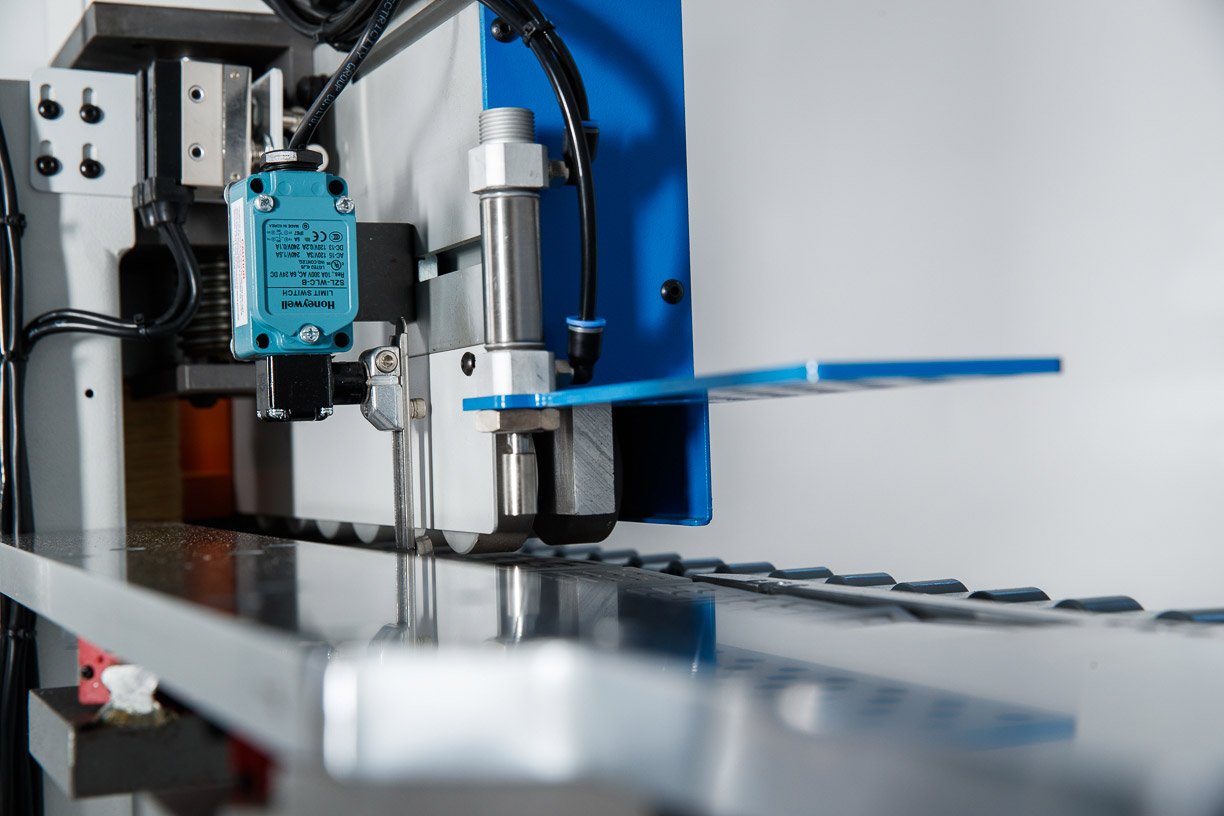
Tyč podávání obrobku kontroluje minimální vzdálenost mezi obrobky a zabraňuje poškození součástí stroje během provozu.
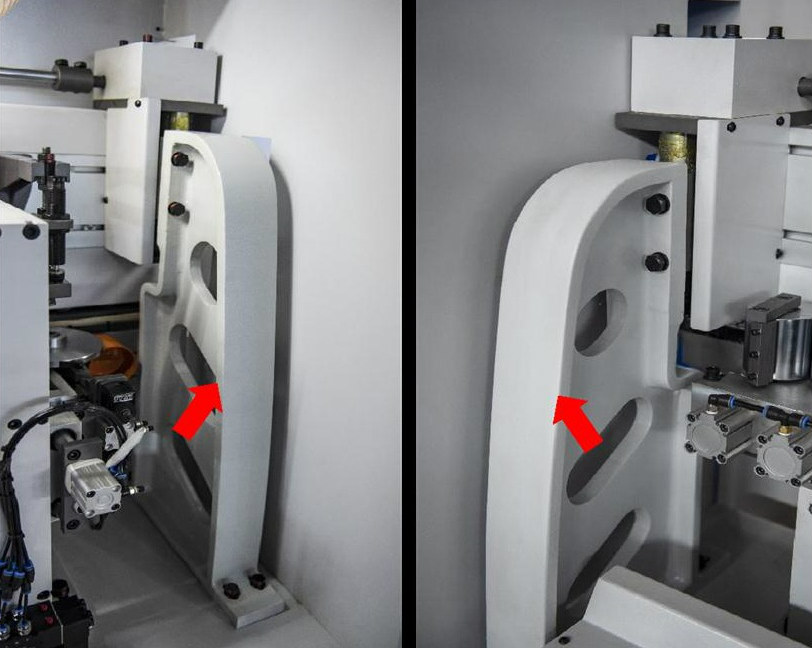
Nová konstrukce horních sloupů nosníku se zvýšenou tuhostí a speciální geometrií, vyvinutá inženýry závodu KDT, poskytuje vysokou pevnostní podporu. Pohyb přítlačného paprsku při rekonfiguraci tloušťky součásti je stabilnější a rovnoměrnější.
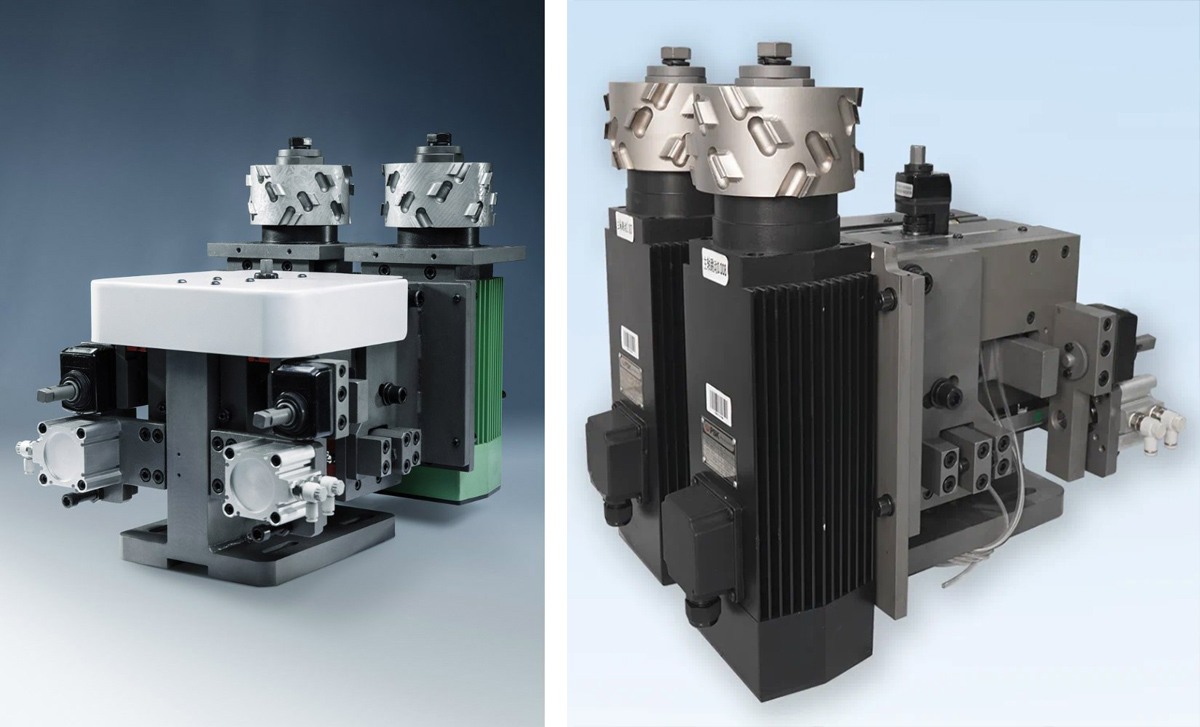
Předfrézovací jednotka je vybavena dvěma vysokofrekvenčními motory, což zajišťuje kvalitní zpracování koncové plochy materiálu před lepením hrany. Předfrézování si poradí s „krokem“ z předřezávací pily, třísek. Předspojovaný spoj je vybaven diamantovými frézami o výšce 60 mm a průměru 100 mm.

Lampa pro ohřev konce obrobku před nalepením hrany zlepšuje kvalitu nalepení hrany na díl.
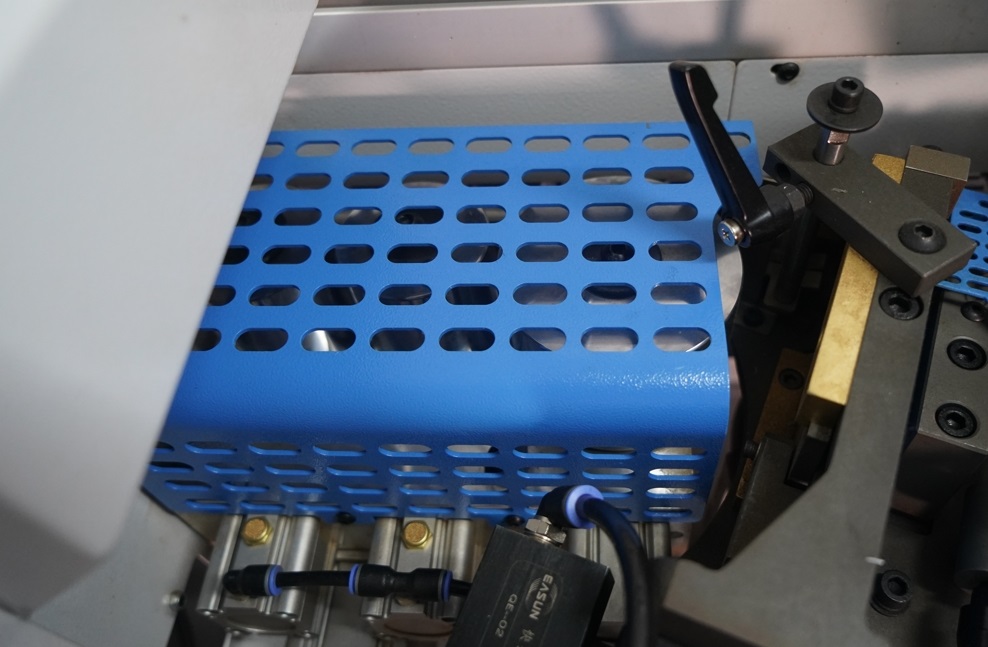
Přítlačná jednotka se skládá z 3 válců, které jsou poháněny pneumaticky, což zaručuje rovnoměrné rozrám strojení sil na hranu při lepení. Výkonný pneumatický válec předřezového nože si dobře poradí s tlustou hranou. Válce jsou vybaveny mechanismem čištění lepidla. Jednotku lze překonfigurovat na jinou tloušťku hrany pomocí ovládacího panelu stroje.
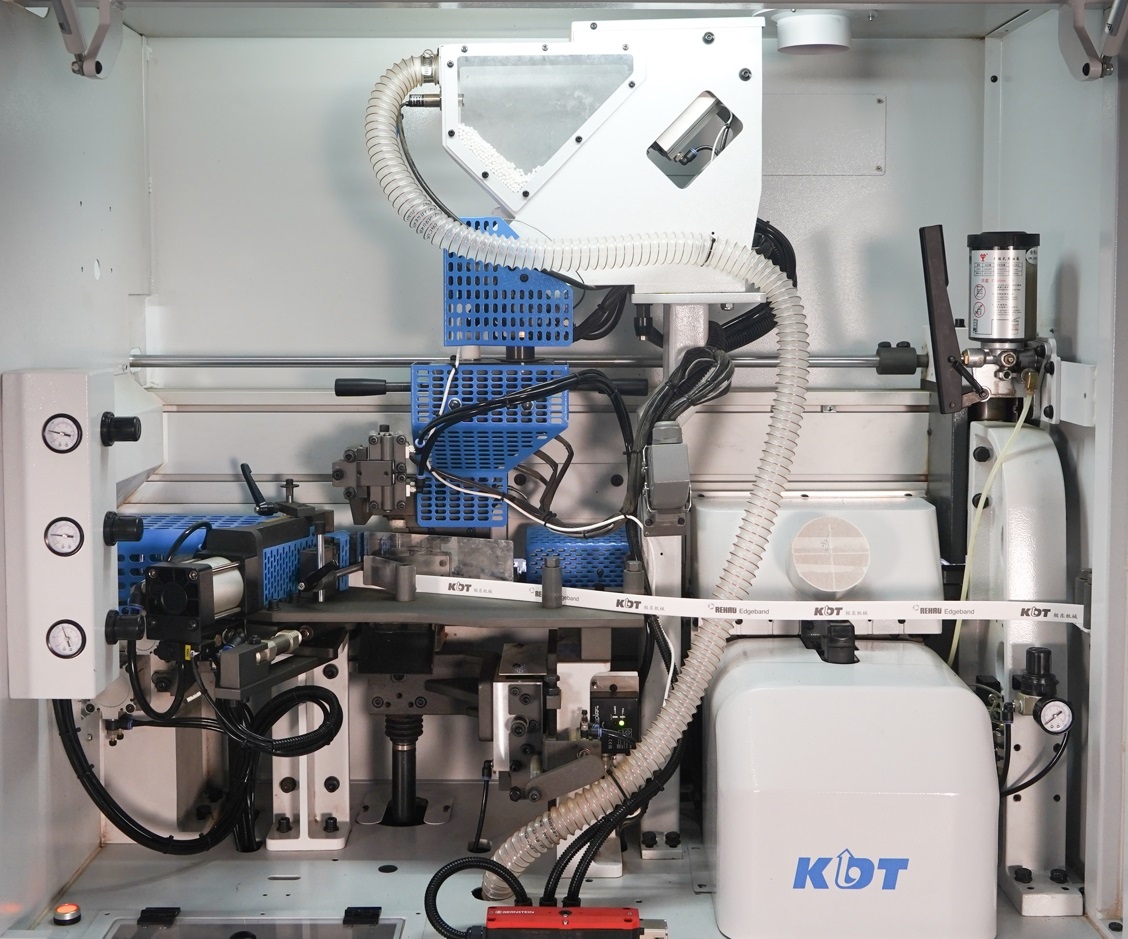
Automatická horní lepicí nádoba na lepidlo EVA/PUR s předtavením lepidla a funkcí automatického čištění lepicího válečku. Lepidlo je dodáváno v odměřených dávkách a při nečinnosti stroje se nepřehřívá. Prohlížecí okno umožňuje kontrolovat přítomnost lepidla.
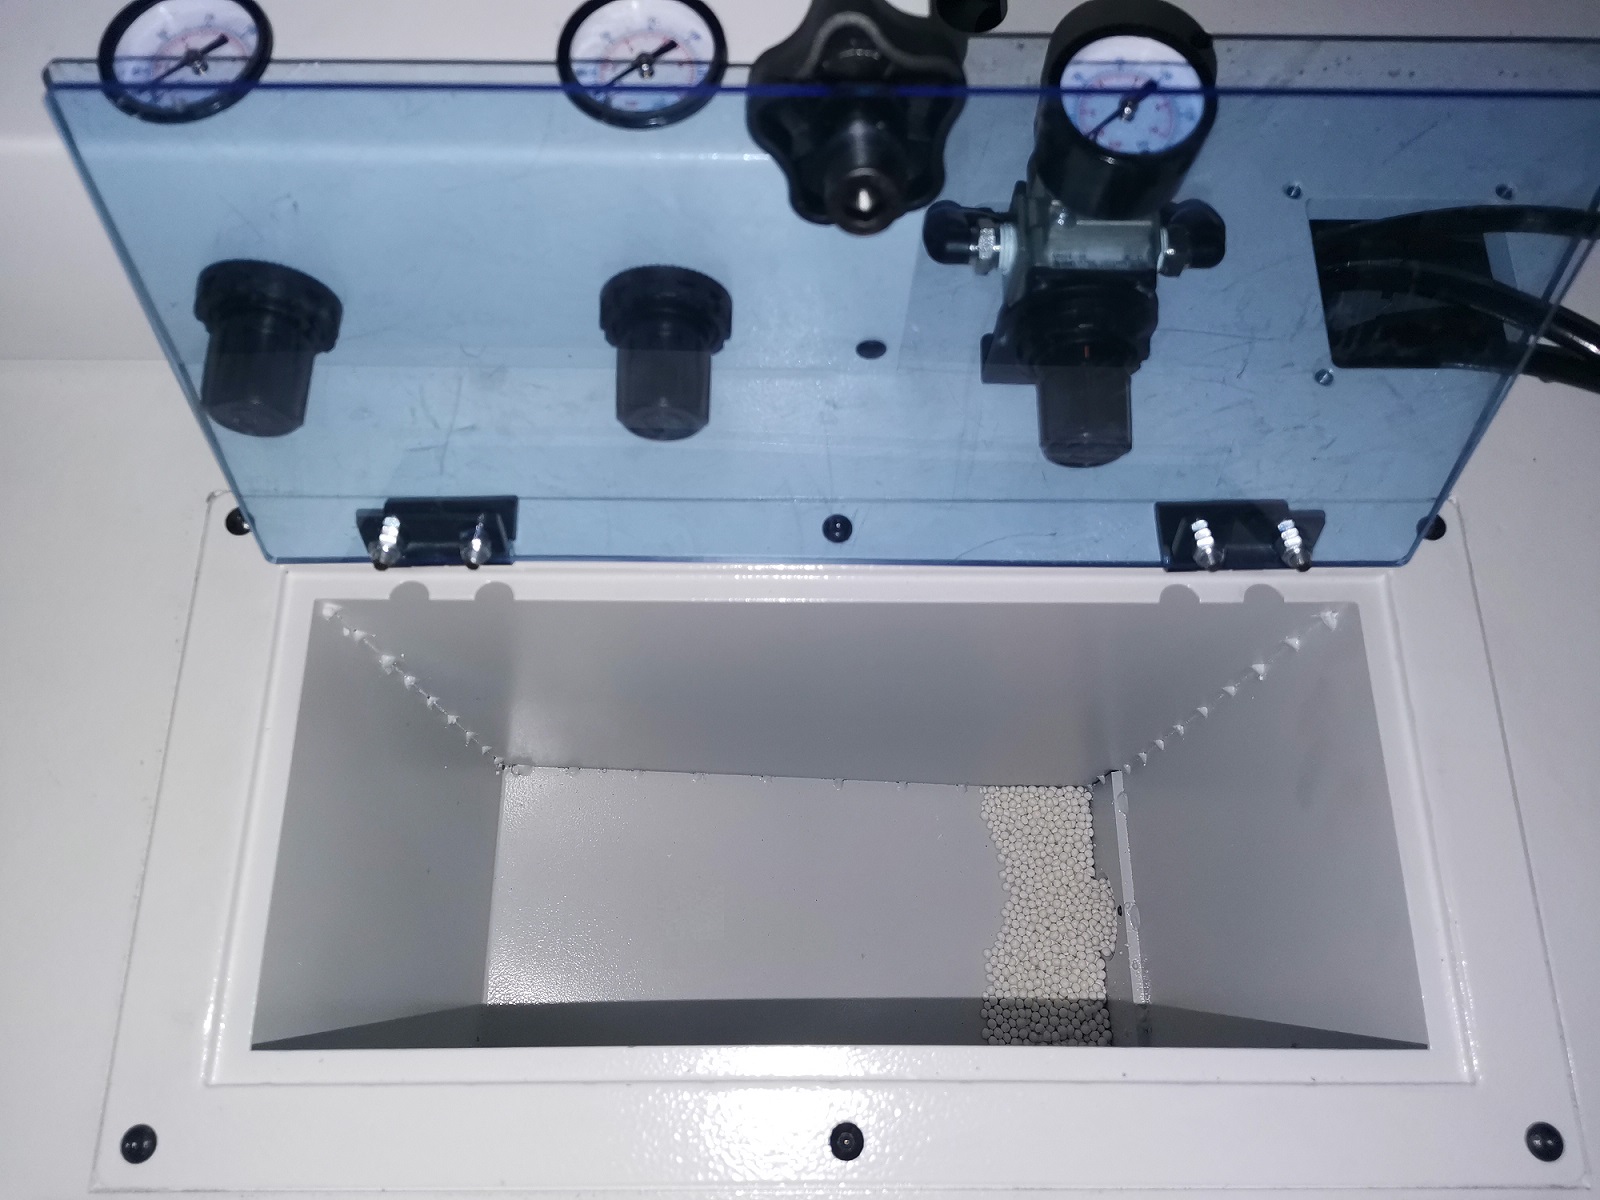
Stroj je vybaven automatickým pneumatickým plněním granulovaného lepidla. Na dně rámu stroje je umístěna velká násypka 12,5 kg, ze které jsou proudem vzduchu dopravovány granule do horní násypky s předtavením.
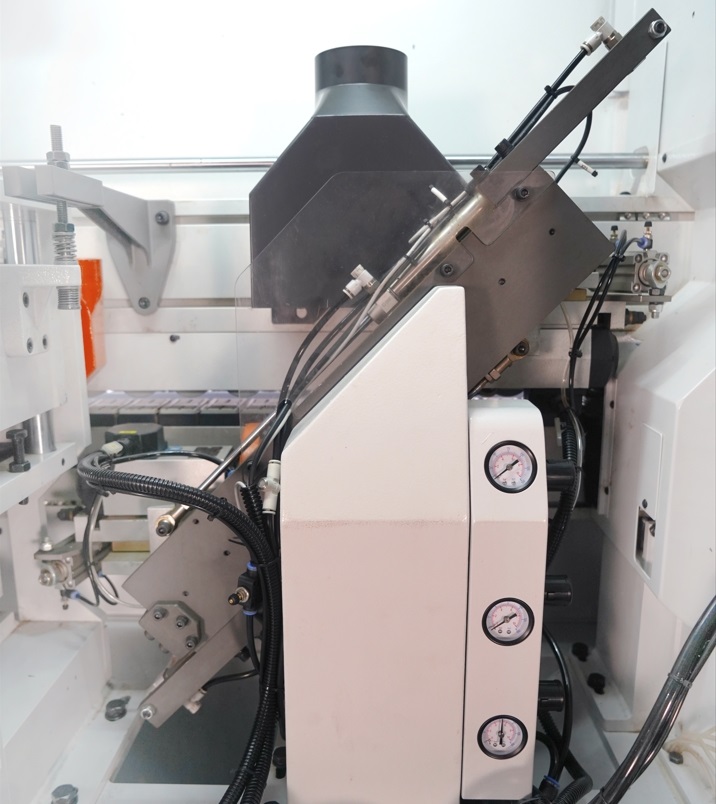
Kapovací jednotka je vybavena dvěma vysokofrekvenčními elektromotory a pohyb pilových jednotek se provádí po speciálních lineárních vedeních. Jednotka je vybavena automatickým mazacím systémem vodítek a vlastní aspirační tryskou. Jednotka je překonfigurována mezi různými úhly zpracování 2° a 15° z ovládacího panelu stroje.
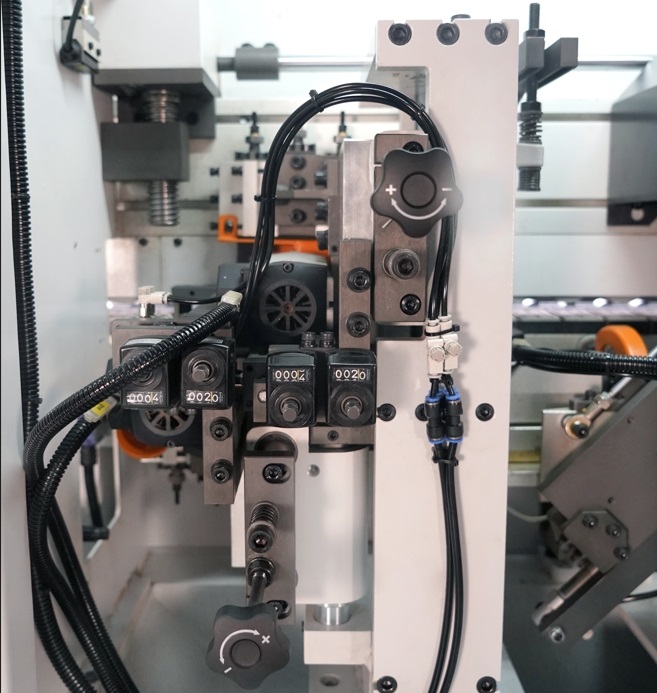
Frézovací jednotka se skládá ze dvou vysokofrekvenčních elektromotorů vybavených rádiusovými frézami, které umožňují zpracovávat hranový materiál o tloušťce 0,4 - 3,0 mm. Obrobek je veden dvěma velkoprůměrovými kopírovacími kotouči, jedním u každého motoru, namontovanými na plovoucí sestavě. Tato konstrukce zabraňuje vzniku vad při frézování.
Nové kopírovací kotouče frézovací jednotky a jednotky cidliny mají velkou kontaktní plochu s obrobkem. Nezanechávají stopy na žádném povrchu, včetně citlivých povrchů.
Frézovací jednotka se nastavuje na různé tloušťky hran a přepíná se z ovládacího panelu.
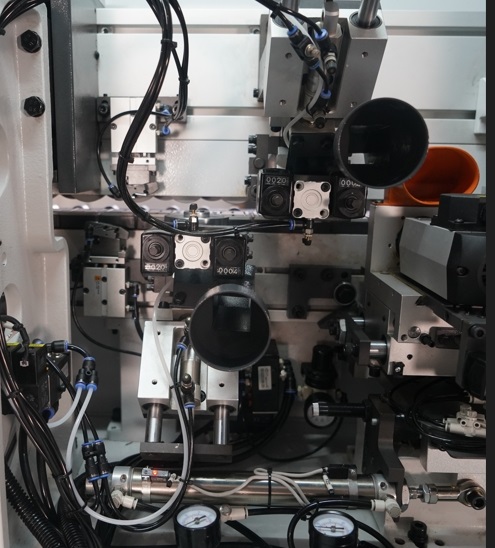
Rádiusové cidliny je vybavena dvěma tvrdokovovými rádiusovými noži, které po vyfrézování hrany odstraní tenkou vrstvu z vyfrézované části hrany a odstraní kinematickou vlnu, ve výsledku získáme hladký obrobený povrch. Rádiusové cidliny je vybavena mechanismem pro oddělování třísek od obrobku po oškrábání.
Jednotku lze překonfigurovat na jinou tloušťku hrany pomocí ovládacího panelu stroje.
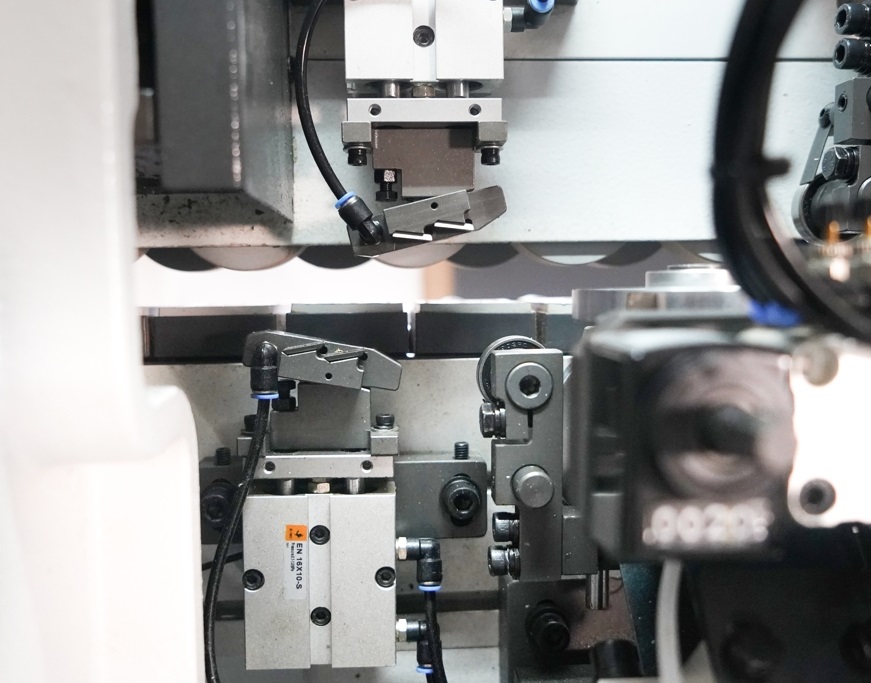
Plošné cidliny je vybavena čtyřmi rovnými noži z tvrdé slitiny, zpracovává hranu v místech spojů s dílem. Touto operací se odstraní přebytečné lepidlo a mikrodrsnost na švech v místech přilepení hrany k dílu.
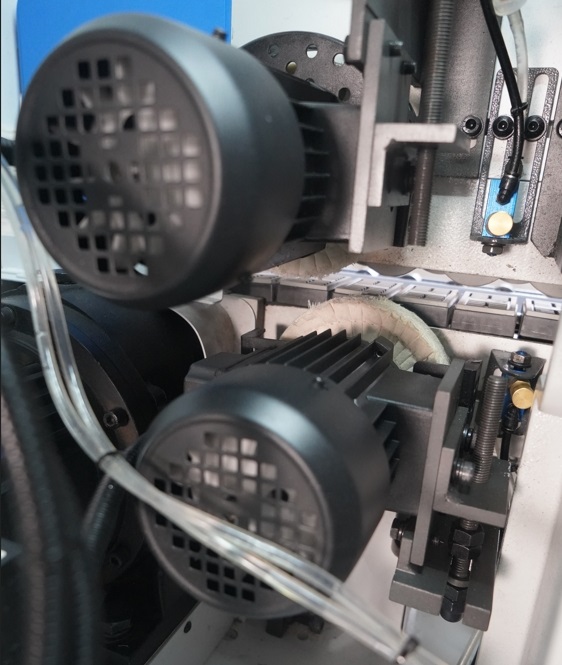
Lešticí jednotka slouží k odstranění přebytečného lepidla a také k dodání leštícího lesku frézované části hrany.
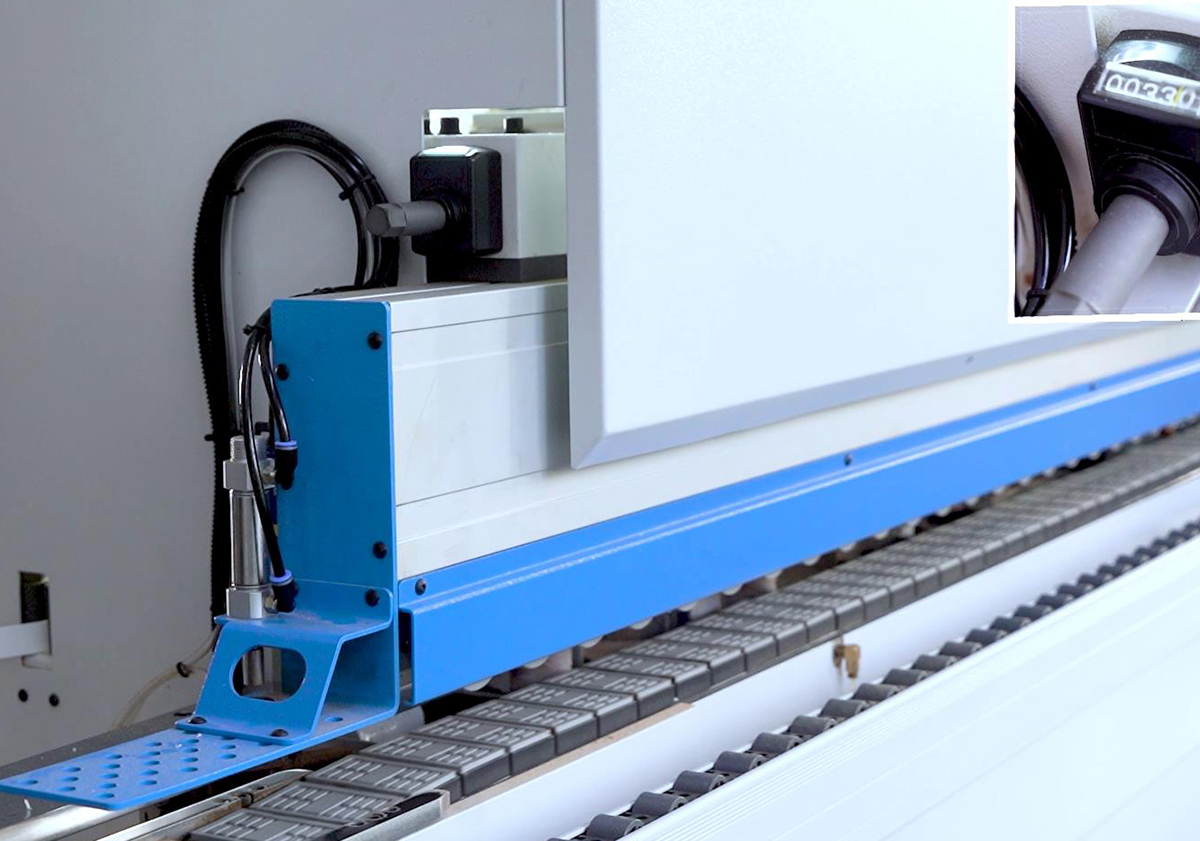
Automatické nastavení zvedání/spouštění přítlačného nosníku zajišťuje rychlé a přesné nastavení na požadovanou tloušťku dílu.
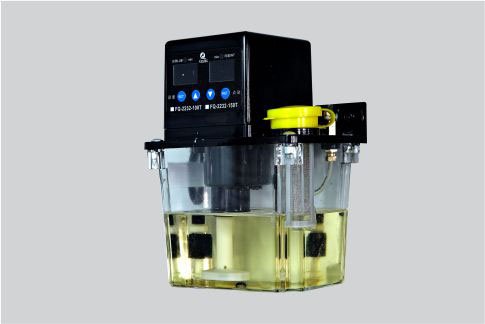
Centrální mazací jednotka automaticky maže vodítka frézovací jednotky.

Automatické mazání dopravníku je prováděno elektrickým čerpadlem.
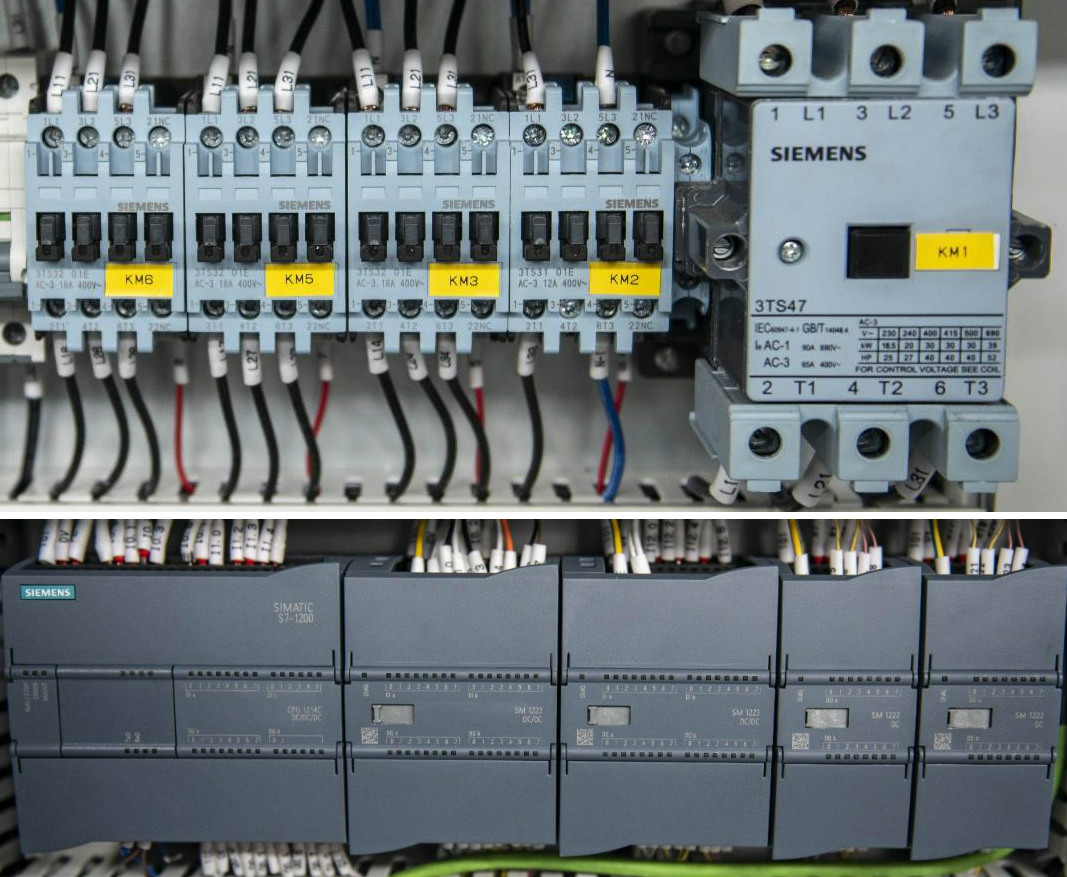
Elektrické komponenty předního světového výrobce Siemens jsou vyrobeny v souladu s normami CE.


Dodávka
Doba vyřízení a dodání objednávky je 2 až 14 dnů. Cena dopravy se stanovuje individuálně podle typu zboží, zvoleného způsobu dopravy a místa doručení. Osobní odběr ve skladu je možný po předchozí domluvě.
Částku za doručení vypočítává poštovní operátor individuálně v závislosti na produktu, který si vyberete, způsobu platby a odlehlosti vašeho města.
Způsob platby
Platbu lze provést online na webových stránkách prostřednictvím speciální služby, telefonickým kontaktováním našeho manažera, platbou kartou, platbou při převzetí při vyzvednutí, platbou při převzetí poštou, bankovním převodem pro právnické osoby.