Vše o produktu
 Specifikace
 Recenze
 Informace


 Napište recenzi
 WhatsApp
 Viber

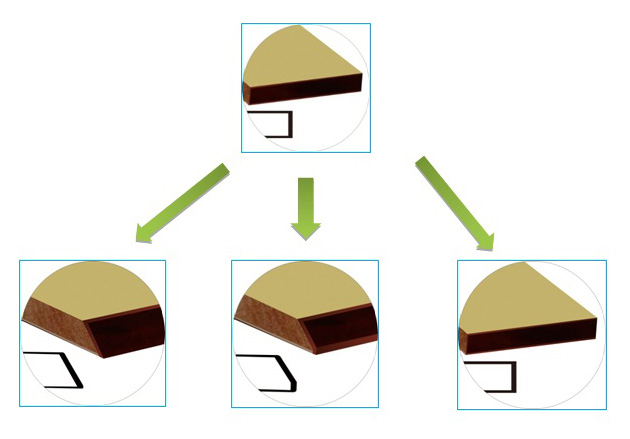
Automatická olepovačka hran KE-399 pro rovné díly a díly s hranou 45° od KDT MACHINERY je určena pro současné olepování rovných hran nábytkových desek a přířezů syntetickým rolovacím materiálem. Stroj umožňuje získat výrobek se třemi různými možnostmi lepení hrany.
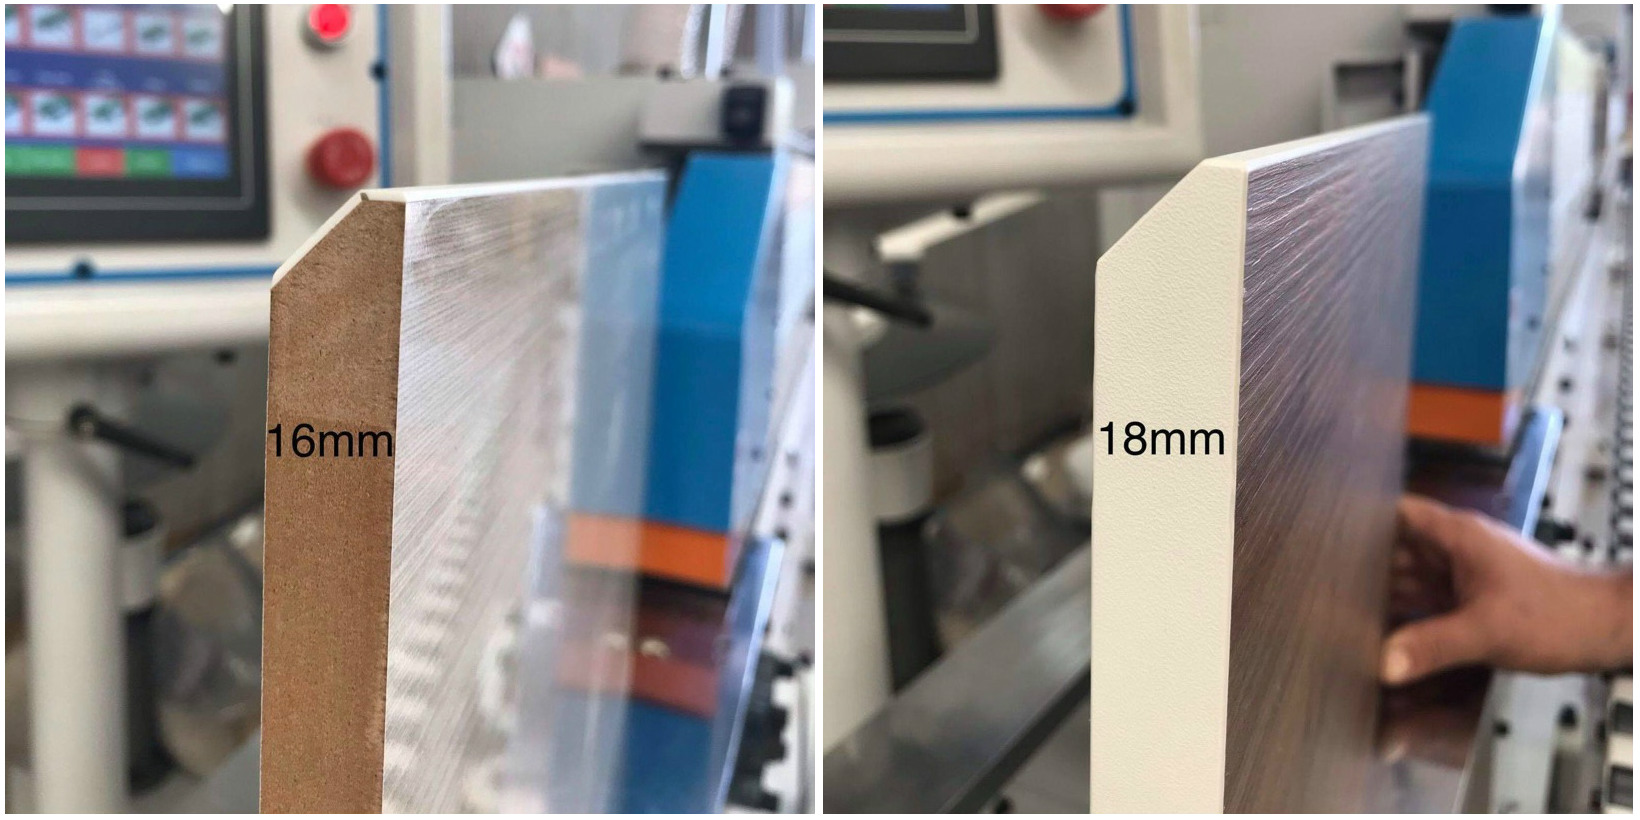
Příklad částečného zkosení 45° pro panely 16 mm a 18 mm .
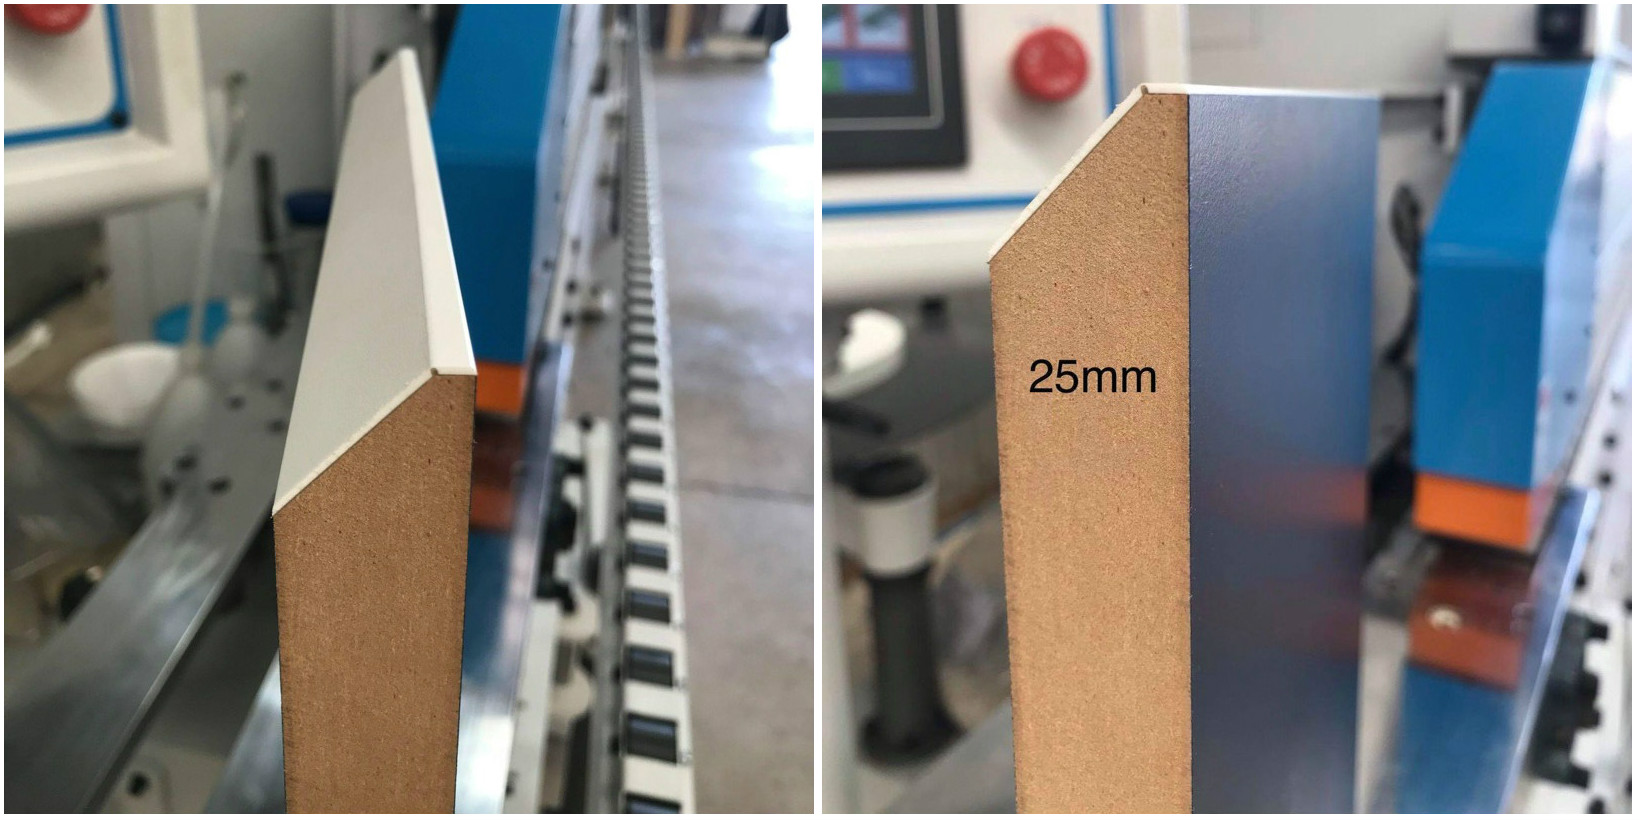
Příklad částečného zkosení 45° panelu o tloušťce 25 mm .

Příklad částečného úkosu 45° hotového panelu .
- Jednotka předběžného frézování a vytváření úkosu.
- Přítlačná jednotka.
- Koncový jednotka.
- První frézovací jednotka pro odstraňování převisů.
- Druhá frézovací jednotka pro odstraňování převisů.
- Rožkovací jednotka.
- První jednotka rádiusových cidlin.
- Druhá jednotka rádiusových cidlin.
- Plošné cidliny.
- První lešticí jednotka.
- Druhá lešticí jednotka.
- Rychlost posuvu 15-24 m/min pro rovné díly, 15-18 m/min pro zkosené díly;
- Stroj může pracovat 24 hodin denně bez zastavení a zpracovat 3500-4000 lineárních metrů/směnu.
- Ovládací panel "Dotyková obrazovka".
- Zabudované ovládání waypointů pro bezkontaktní ovládání procesních jednotek.
- Možnost programování technologických přestávek.
- Individuální frekvenční měnič pro každou pracovní jednotku.
- Osvětlení v ochranné kabině.
- Koncové spínače na dveřích v ochranné kabině.
- Tyč dávkovače zabraňuje poškození součástí stroje během provozu.
- Pneumatická clona na lepicím válečku zabraňuje jeho ušpinění.
- Nastavení předních a zadních převisů z ovládacího panelu.
- Provedení dle norem CE.
- Stroj má dvě jednotky pro aplikaci kapalin:
- První jednotka pro nanášení separační kapaliny: pomocí 2 trysek před předfrézovací jednotkou (frézování) obrobku. To se provádí nanesením speciální separační kapaliny, aby se zbytky lepidla, které vytékají, nedostaly do kontaktu s obrobkem.
- Druhá jednotka pro nanášení leštící kapaliny: pomocí 2 trysek před leštící jednotkou. Jedná se o čisticí kapalinu. Hlavním úkolem je odstranit na začátku nanesené antiadhezivo (separační kapalina) a volné zbytky lepidla. A také dodat lesk hotové hraně dílu.
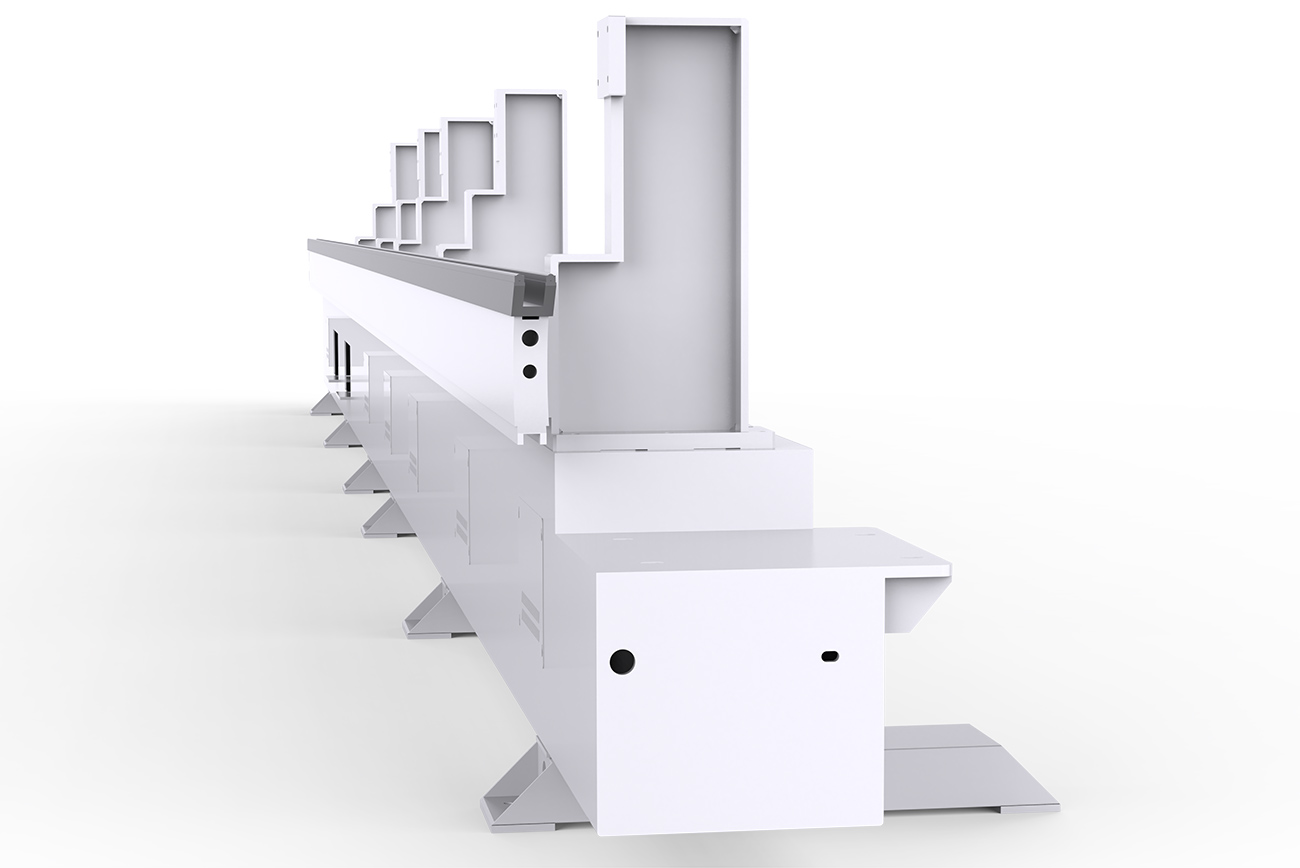
Rám olepovačky hran má podobu tuhého boxu s nezbytnými výztužnými žebry, což zaručuje přesné umístění všech jednotek po celou dobu provozu.

Stroj je ovládán pomocí speciálního dálkového ovladače vybaveného průmyslovým displejem se systémem „Touch screen“. Ikony zapnutí/vypnutí jednotek a sestav na displeji jsou intuitivní a nevyžadují speciální dovednosti pro ovládání stroje.
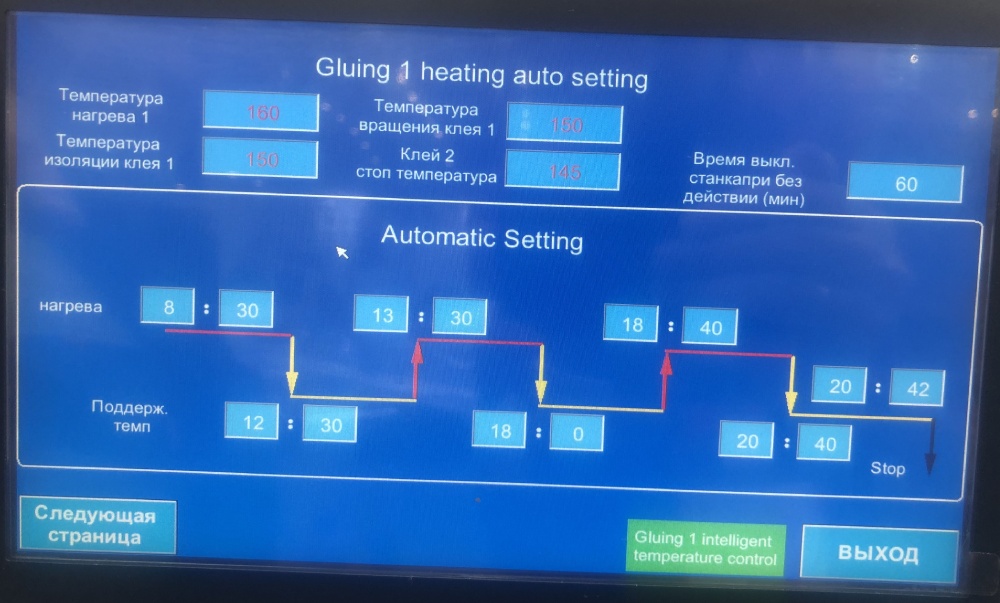
Možnost programování technologických přerušení ohřevu lepicí vany.
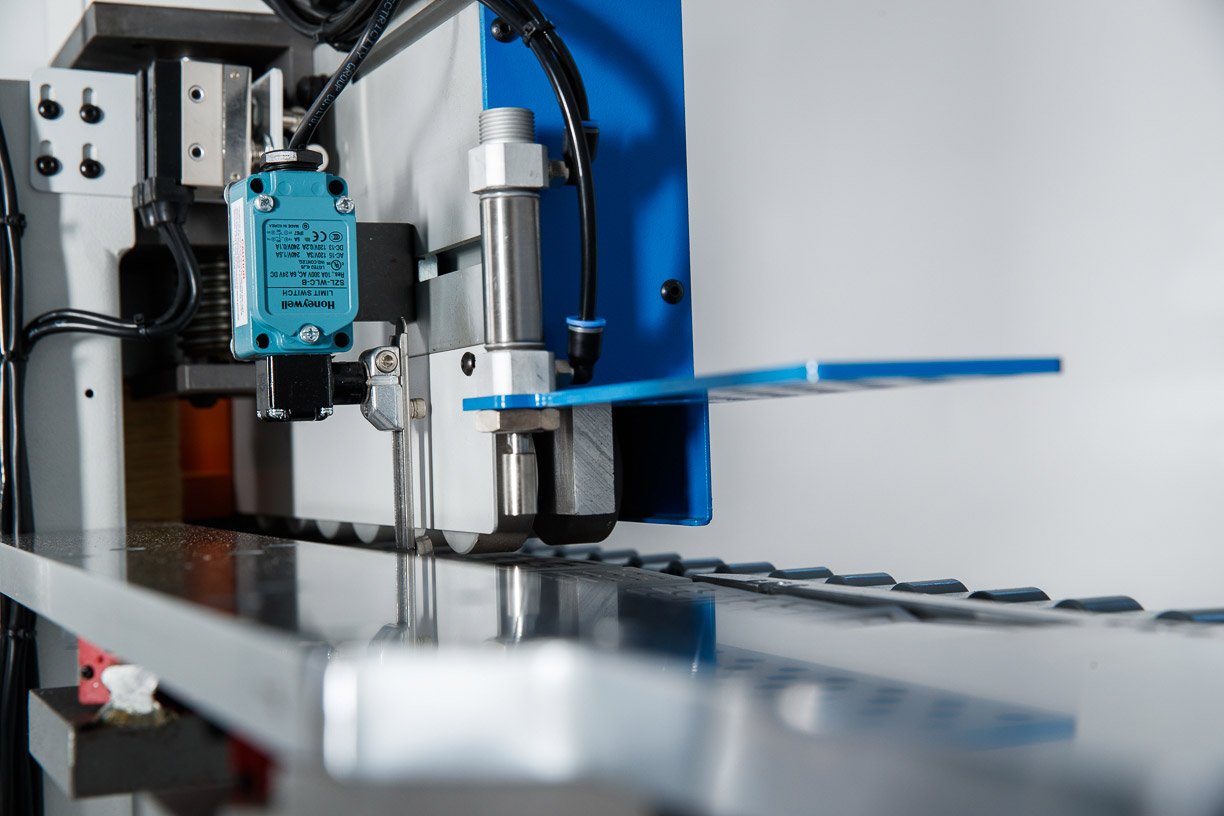
Tyč podávání obrobku kontroluje minimální vzdálenost mezi obrobky a zabraňuje poškození součástí stroje během provozu.
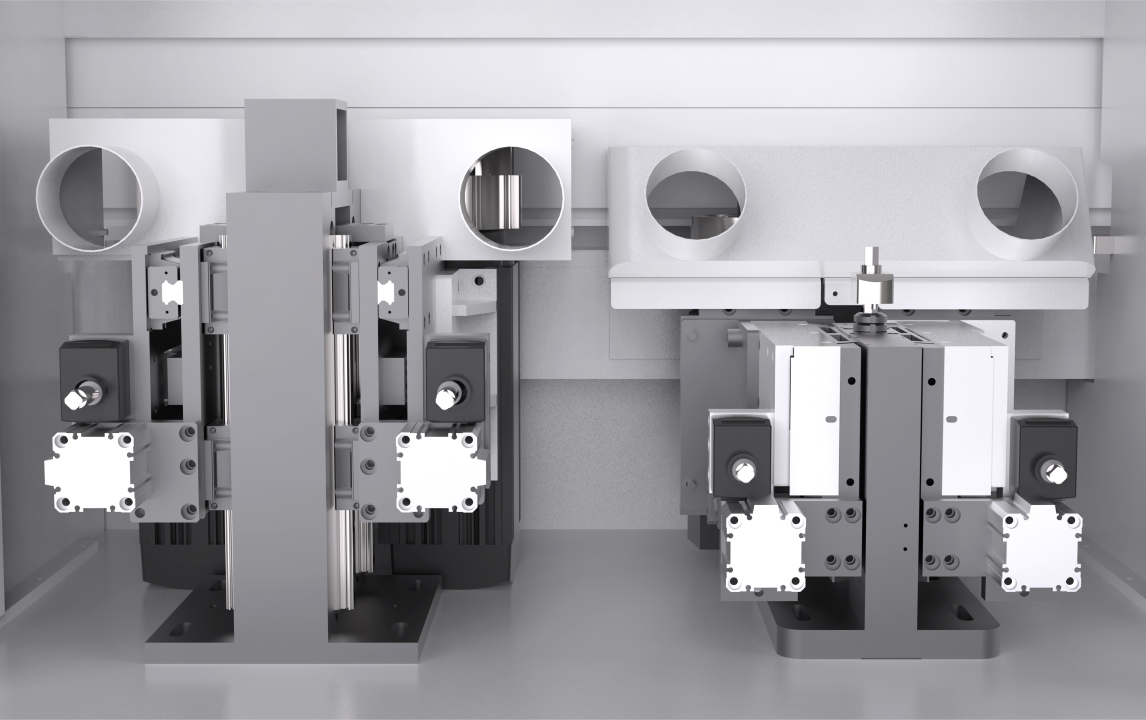
Jednotka pro předfrézování konce dílu před nalepením hrany na tvarovanou plochu. Je vybavena dvěma motory, které provádějí zpracování rovného a šikmého úseku. Má digitální displeje pro nastavení a zobrazení úhlu sklonu.

Stroj má dvě přítlačné jednotky. Každá přítlačná jednotka se skládá z 5 válců, které jsou poháněny pneumaticky, což zaručuje rovnoměrné rozrám strojení sil na hranu při lepení. Válce mají různé kužely, což zajišťuje rozrám strojení přítlačné síly po tloušťce dílu. Výkonný pneumatický válec předřezového nože si úspěšně poradí se silnými hranami.
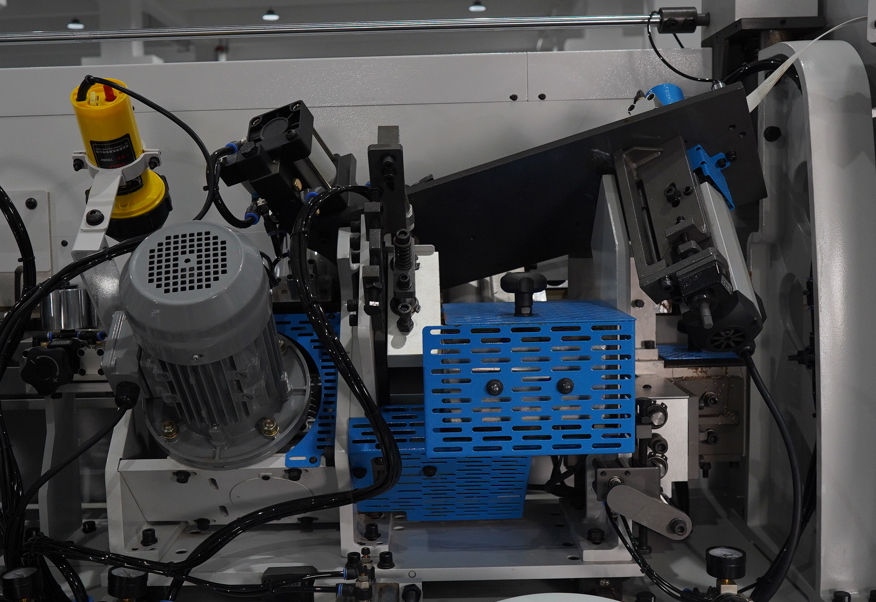
Stroj je vybaven dvěma lepicími vanami s mechanismem dávkování lepidla - jednou pro rovné díly a druhou pro díly pod úhlem 45°. Předřezová jednotka pro okrajový materiál řeže okraj podávaný z role pomocí gilotinového nože. Lisovací skupina zajišťuje potřebný tlak na materiál hrany.
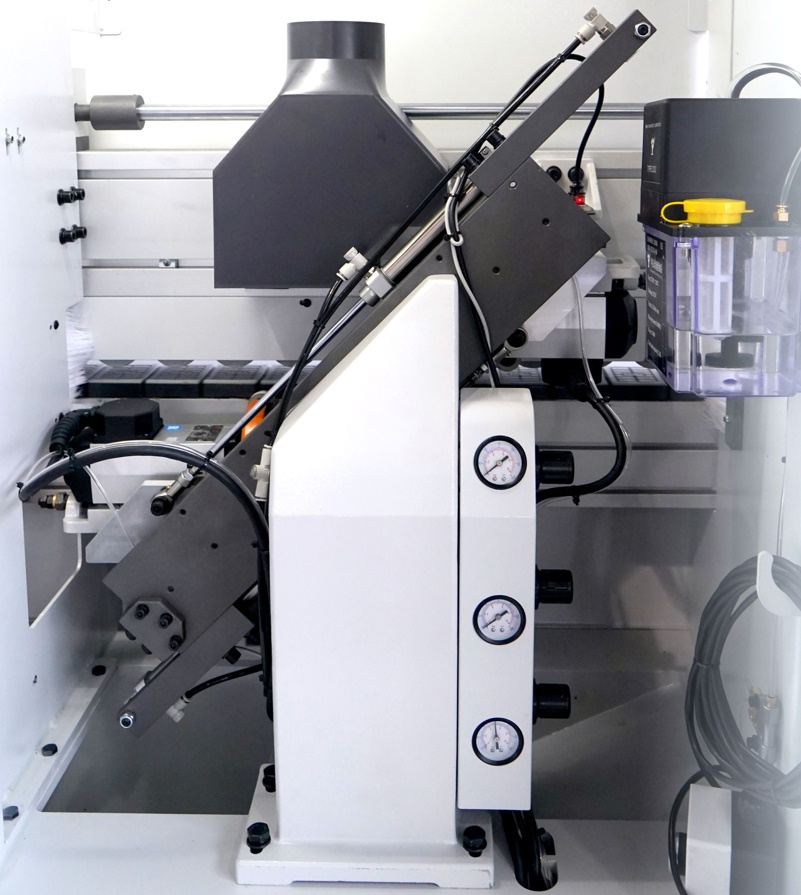
Kapovací jednotka je vybavena dvěma vysokofrekvenčními elektromotory a pohyb pilových jednotek se provádí po speciálních lineárních vedeních. Jednotka je vybavena automatickým systémem mazání vodítek.
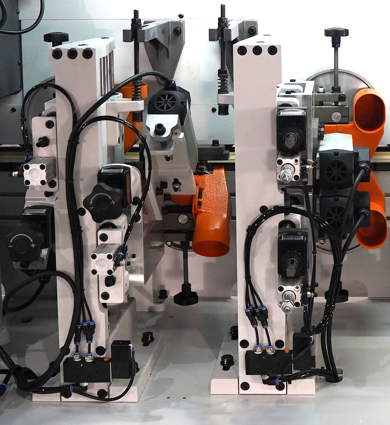
Frézovací jednotka se skládá ze dvou vysokofrekvenčních elektromotorů vybavených rádiusovými frézami, které umožňují zpracovávat hranový materiál o tloušťce 0,4 - 3,0 mm. Obrobek je veden dvěma velkoprůměrovými kopírovacími kotouči, jedním u každého motoru, namontovanými na plovoucí sestavě. Tato konstrukce zabraňuje vzniku vad při frézování. Stroj je vybaven dvěma páry frézovacích jednotek - 2 hrubovacími jednotkami a 2 jednotkami pro jemné frézování vyrám strojení.
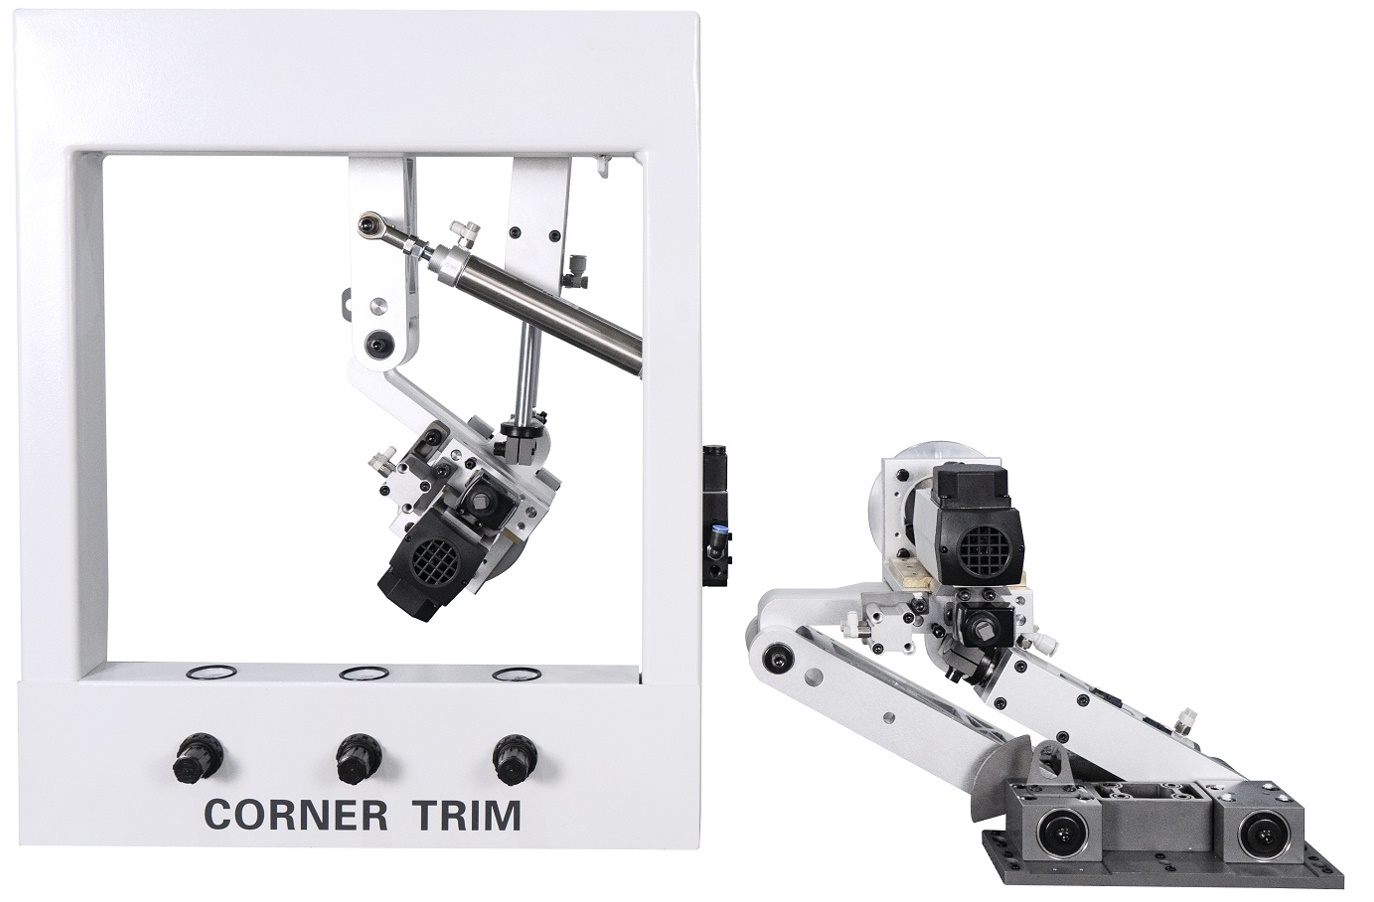
Rožkovací jednotka je vybavena dvěma vysokorychlostními motory a úspěšně pracuje při rychlosti 18 m/min. Jsou možná čtyři schémata práce.
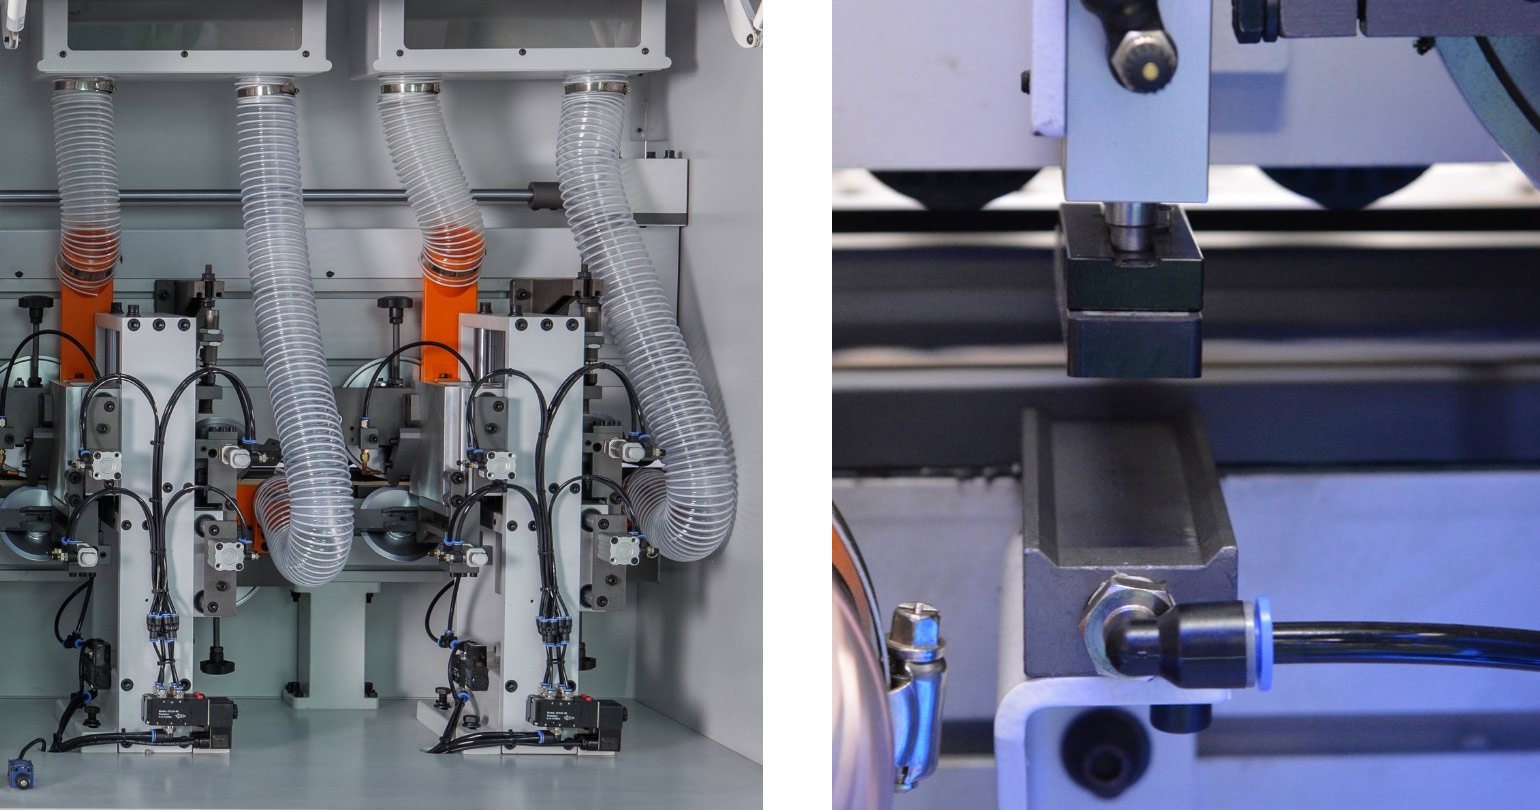
První a druhá jednotka rádiusových cidlin jsou vybaveny dvěma tvrdokovovými rádiusovými noži, které po vyfrézování ostří odstraní tenkou vrstvu z vyfrézované části břitu a odstraní kinematickou vlnu, ve výsledku získáme hladký opracovaný povrch. V prvním jednotky je poloměr nože 2 mm, v druhém jednotky je poloměr nože 1 mm. Jednotky se zapínají z ovládacího panelu stroje. Stírací jednotky jsou vybaveny mechanismy pro pneumatické nastavení z dálkového ovládání na jinou tloušťku hrany a mechanismem pro dělení zbývající hrany po délce pro efektivnější odstranění.
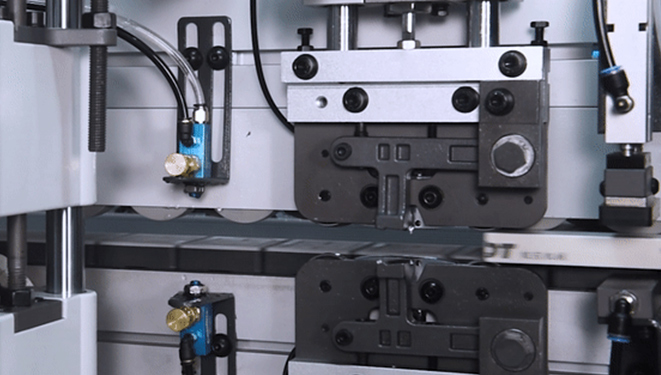
Plošné cidliny je vybavena dvěma rovnými tvrdokovovými noži, které provádějí opracování hran v místech spojů s dílem. Tato operace odstraňuje přebytečné lepidlo a drobné nerovnosti podél lepeného spoje.
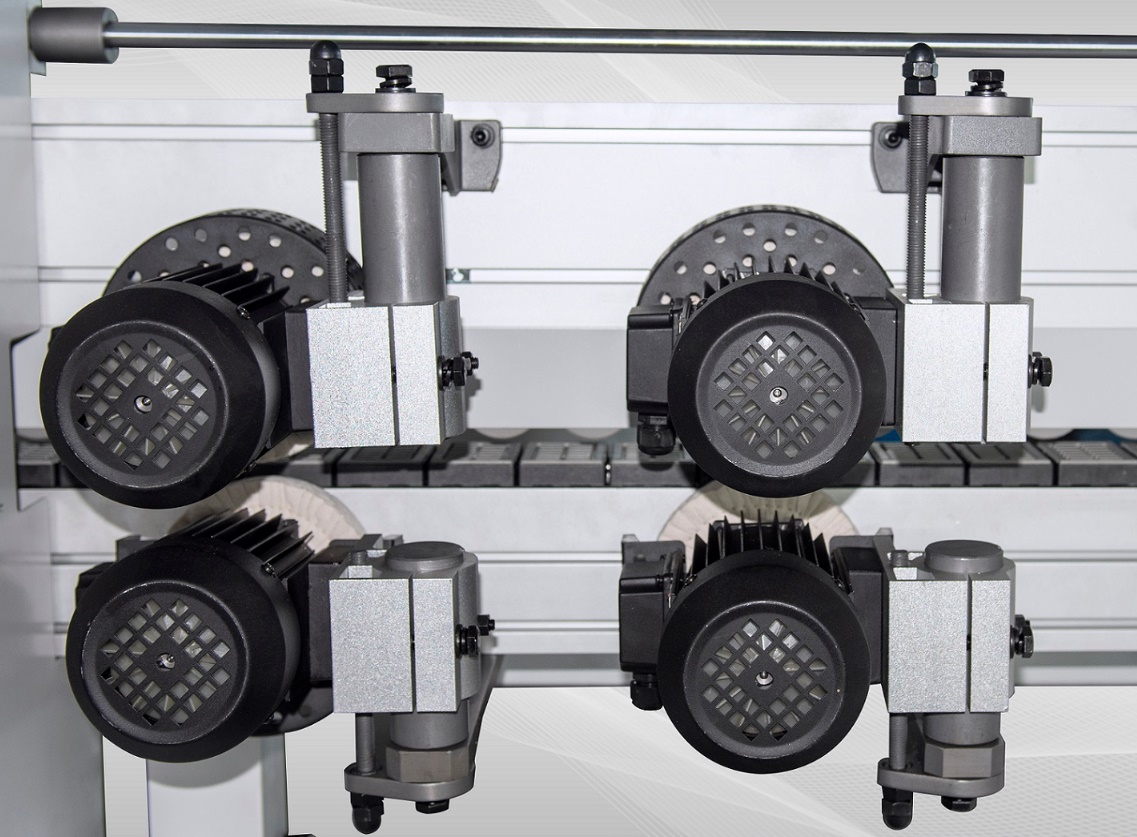
Dvojitá lešticí jednotka leští zpracovanou část hrany; vysoké kvality je dosaženo díky oscilačnímu systému poháněnému pneumatickými válci. Pro dodání konečného lesku hraně je instalována jednotka pro nanášení leštící kapaliny.
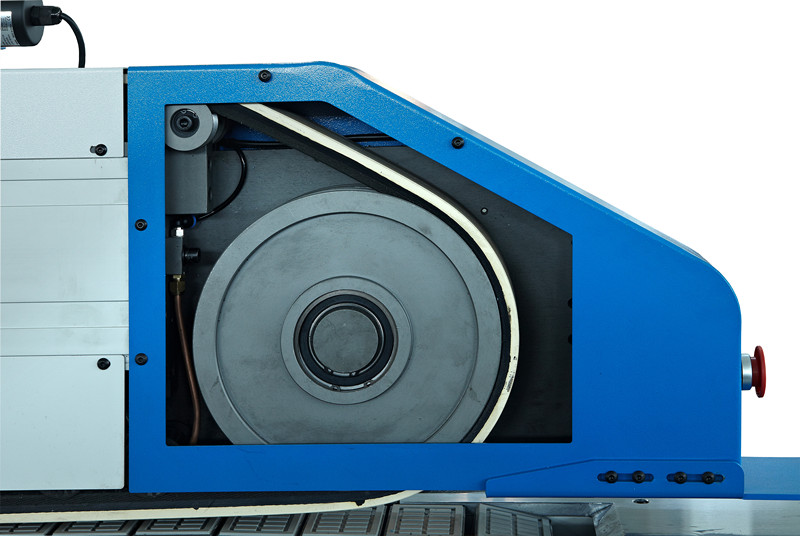
Přítlačný pás místo válečků zaručuje přesné a bezpečné ustavení obrobku ve všech fázích olepování.
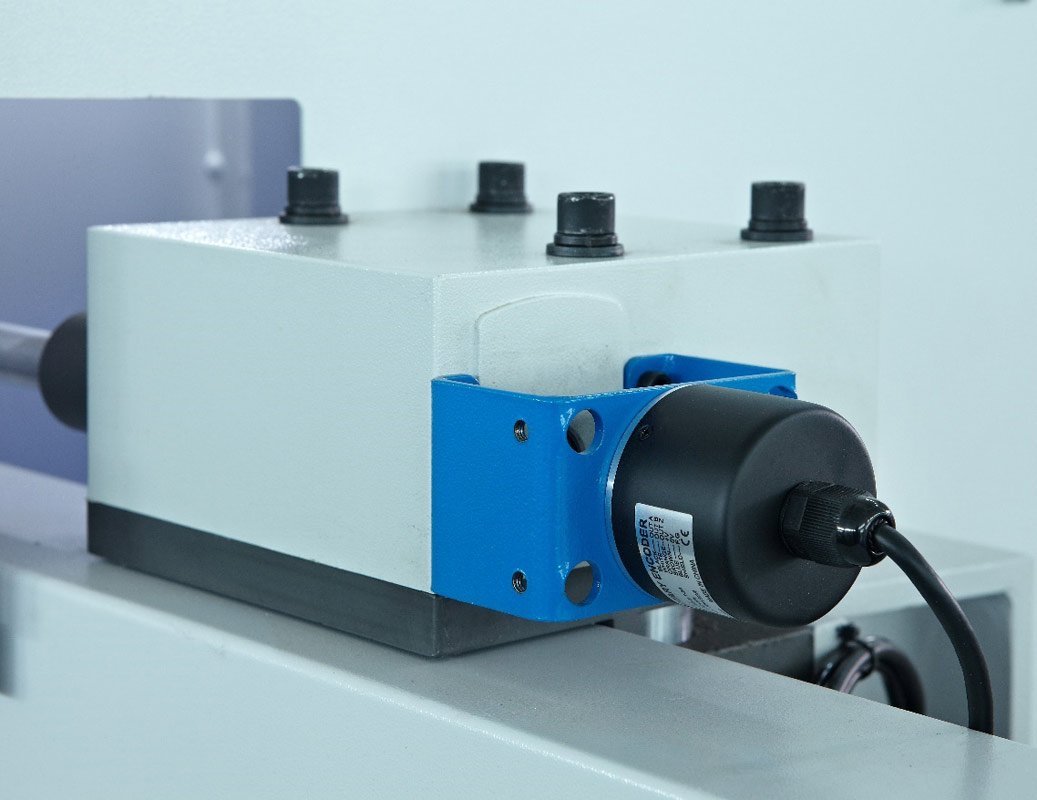
Kodér na mechanismu zvedání/spouštění upínací traverzy umožňuje automatické polohování traverzy na tloušťku dílce nastaveného na ovládacím panelu.
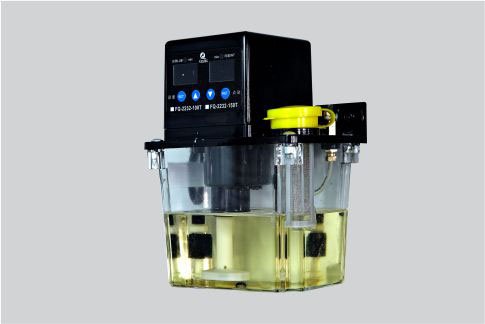
Centrální mazací jednotka automaticky maže vodítka frézovací jednotky.
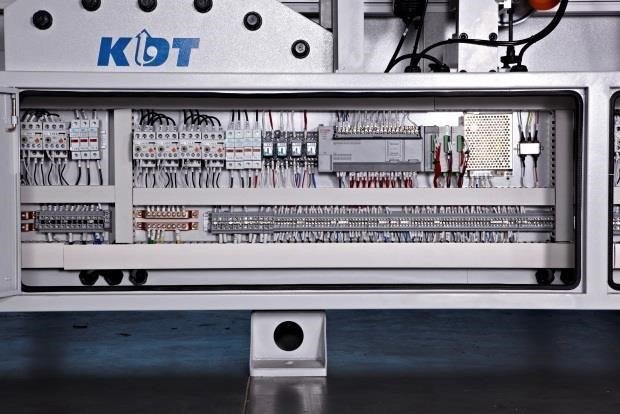
Elektrické komponenty jsou vyrobeny v souladu s normami CE.
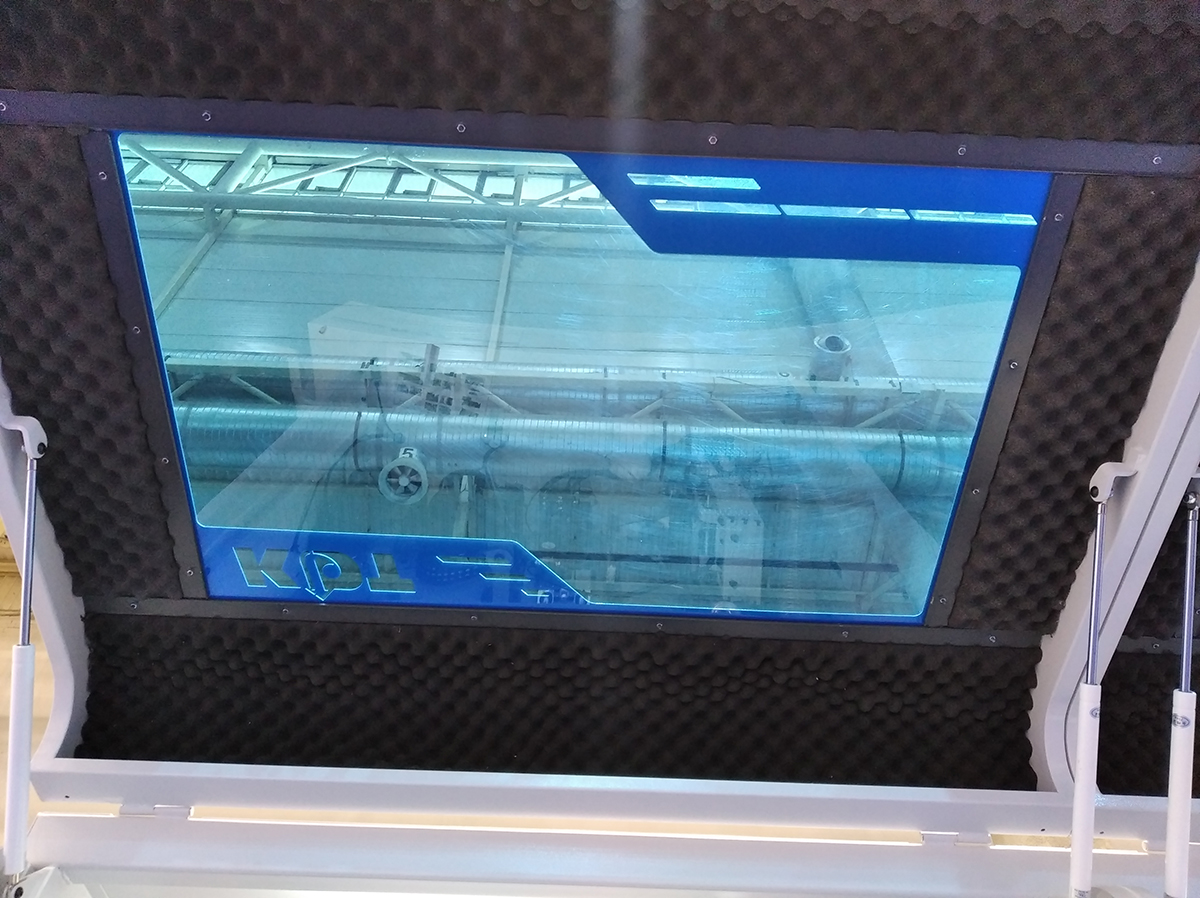
Dveře kabiny stroje jsou opláštěny vrstvou protihlukové izolace z pěnové polyuretanové pěny, která umožňuje pohodlnou práci se zařízením.


Dodávka
Doba vyřízení a dodání objednávky je 2 až 14 dnů. Cena dopravy se stanovuje individuálně podle typu zboží, zvoleného způsobu dopravy a místa doručení. Osobní odběr ve skladu je možný po předchozí domluvě.
Částku za doručení vypočítává poštovní operátor individuálně v závislosti na produktu, který si vyberete, způsobu platby a odlehlosti vašeho města.
Způsob platby
Platbu lze provést online na webových stránkách prostřednictvím speciální služby, telefonickým kontaktováním našeho manažera, platbou kartou, platbou při převzetí při vyzvednutí, platbou při převzetí poštou, bankovním převodem pro právnické osoby.